
在饮料生产过程中,产品稳定性一直是生产管理中的重要环节。消费者打开一瓶果汁时,通常希望每一批产品的口感、颜色和营养成分保持相对稳定。要做到这一点,生产过程中的温度控制不能忽视。
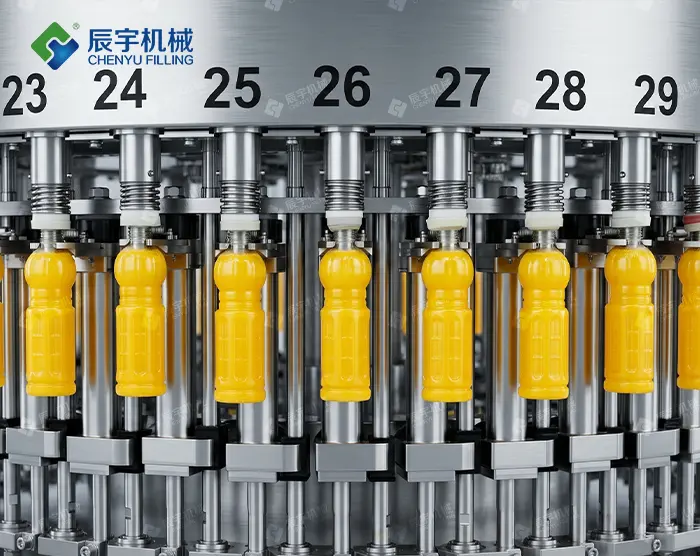
对于需要扩大产能的饮料企业来说,温度管理不仅关系到食品生产过程,也会影响果汁的品质、生产线运行以及生产成本。无论是升级单独的果汁灌装生产线,还是规划一套包含多个工艺环节的果汁灌装工厂,都需要提前考虑果汁从加热到灌装过程中的温度变化。
产品品质与温度控制密切相关:
果汁与碳酸饮料的生产特点不太一样,其中含有天然酶、糖分和维生素等成分,这些物质对温度变化比较敏感。
如果果汁灌装时温度过高,可能会对产品造成热损伤。温度过高会影响部分挥发性风味物质,使果汁颜色发生变化,也可能造成维生素C等营养成分损失。
反过来,如果采用热灌装工艺,而果汁温度低于设定范围,则可能增加微生物污染的风险,影响产品的保存稳定性。
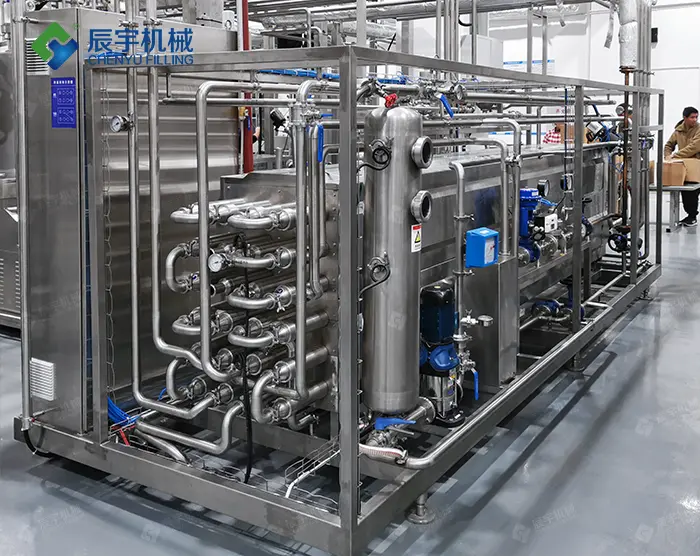
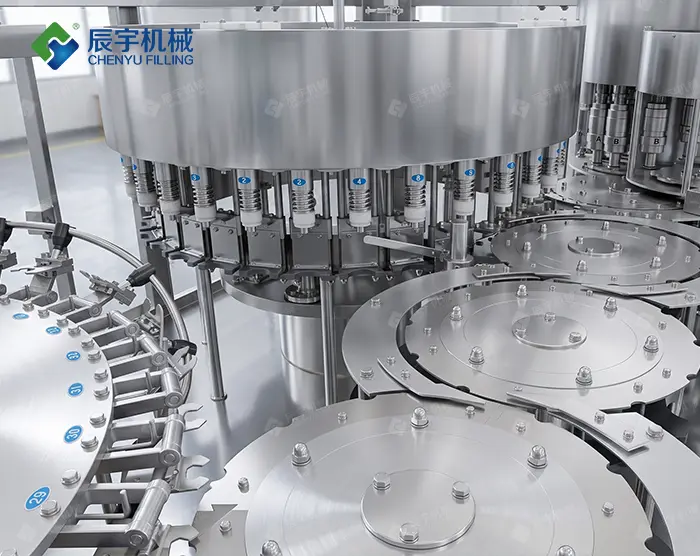
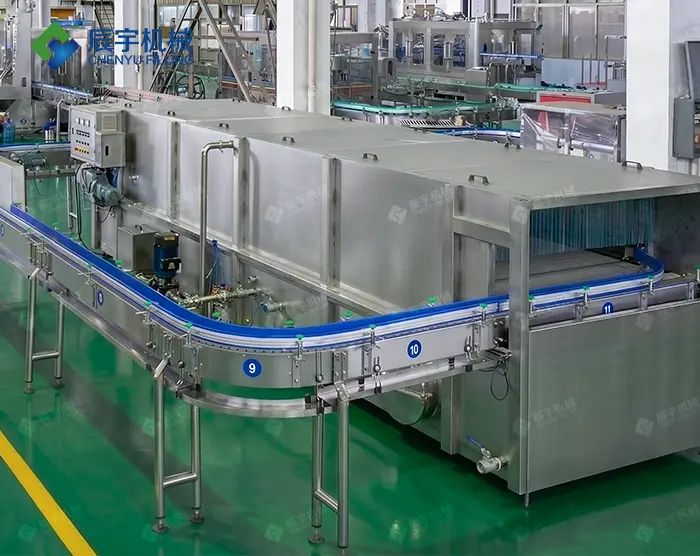
在果汁灌装设备配置中,可以通过换热器对液体温度进行控制。果汁经过加热后达到相应的杀菌温度,并保持一定时间,再进入后续工艺。完成杀菌后,液体需要调整到适合灌装的温度,再进入灌装环节。
温度控制也会影响包装和真空效果:
温度影响的不只是果汁本身,也会对包装容器产生影响。在热灌装生产中,果汁通常会以82℃至85℃(180°F至185°F)的温度进入瓶内。
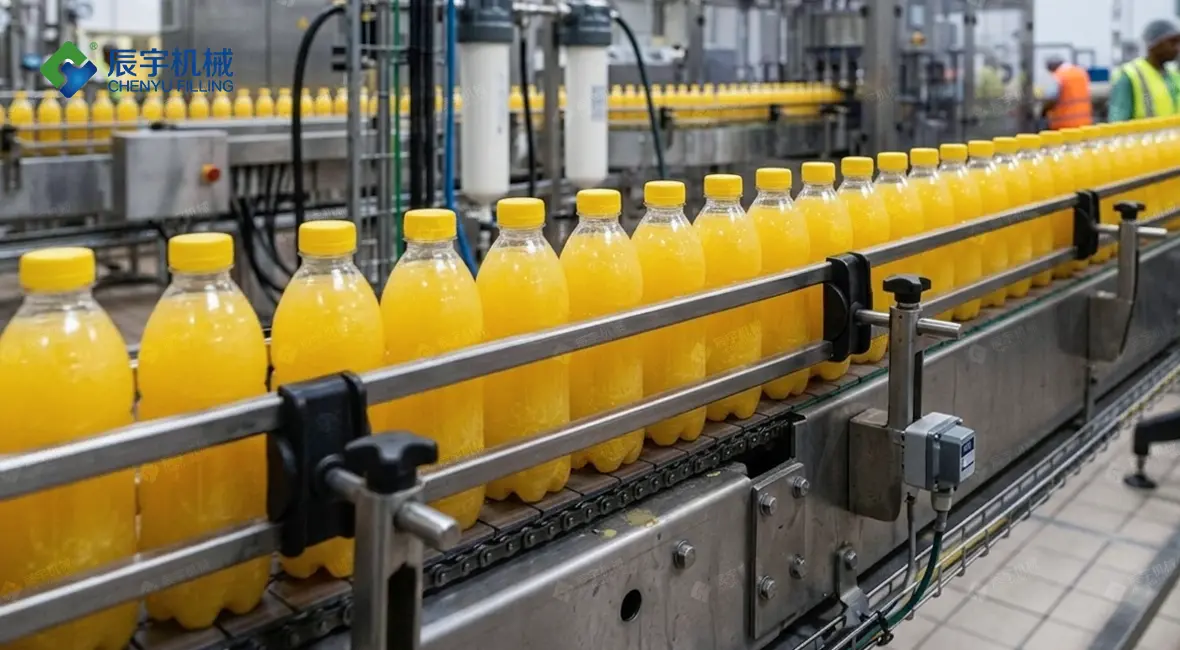
较高的灌装温度可以对容器内部进行处理,同时在瓶盖倒置过程中对瓶盖内侧起到相应的热处理作用。不过,较高温度也会对包装材料提出一定要求。
灌装过程中需要保持稳定的温度条件,避免PET瓶或玻璃瓶因为温度变化产生变形等问题。
另外,果汁封盖后逐渐冷却,液体体积会随之收缩,从而在瓶内形成一定的真空。如果灌装初始温度波动较大,冷却后的真空状态也可能出现差异。对于PET瓶,这种情况可能造成瓶身局部凹陷;对于玻璃瓶,则可能影响密封效果,增加后续渗漏的可能性。
生产效率与设备使用寿命:
从设备运行角度来看,温度波动会直接影响生产节奏。当果汁灌装机出现温度下降时,自动安全控制程序通常会立即启动回流,将温度未达到要求的果汁重新送回杀菌罐。这样可以避免温度不符合要求的产品进入市场,但也会使生产线暂停运行,增加能源消耗,并降低每天的实际产量。
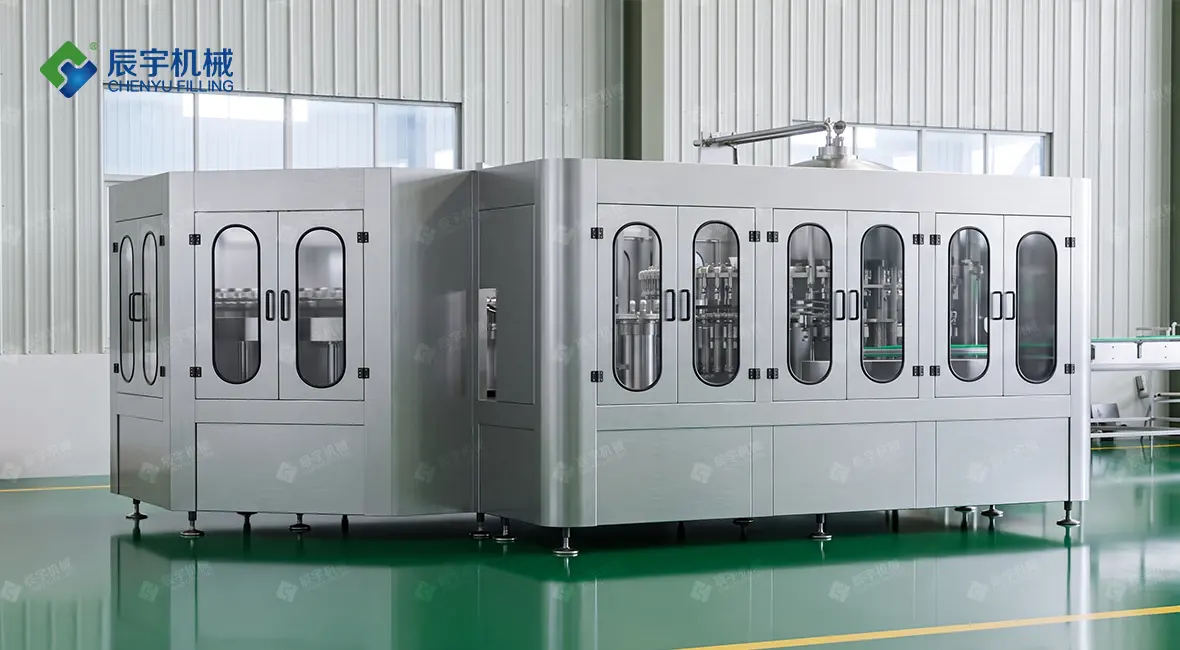
辰宇通过在灌装单元中加入实时温度监测,对生产过程中的温度进行持续检测,从而形成闭环反馈。通过协调产品、设备以及杀菌过程中的温度,使现代化生产工厂保持较高的运行速度,并减少不必要的停机时间。从实际生产来看,稳定的温度控制有助于保持饮料生产效率,并减少温度波动带来的能源消耗和产量损失。
常见问题(FAQ):
Q1:热灌装果汁生产线通常采用多少度的灌装温度?
A:对于多数高酸性果汁,热灌装温度通常在82℃至85℃(180°F至185°F)之间。具体温度和保持时间需要根据果汁产品以及实际生产工艺确定,常见保持时间约为15至30秒。
Q2:温度会影响果汁灌装精度吗?
A:会。温度变化会影响果汁的粘度和流动状态。保持较为稳定的物料温度,有助于灌装系统控制每瓶的灌装量,使灌装过程更加稳定。
Q3:普通PET塑料瓶可以用于热灌装果汁吗?
A:普通的轻量化PET瓶通常无法直接承受热灌装温度,受热后可能出现软化或明显变形。如果采用PET瓶进行热灌装,需要使用经过耐热设计的热灌装PET瓶,并根据实际工艺确认包装材料是否适用。
为什么选择辰宇机械?
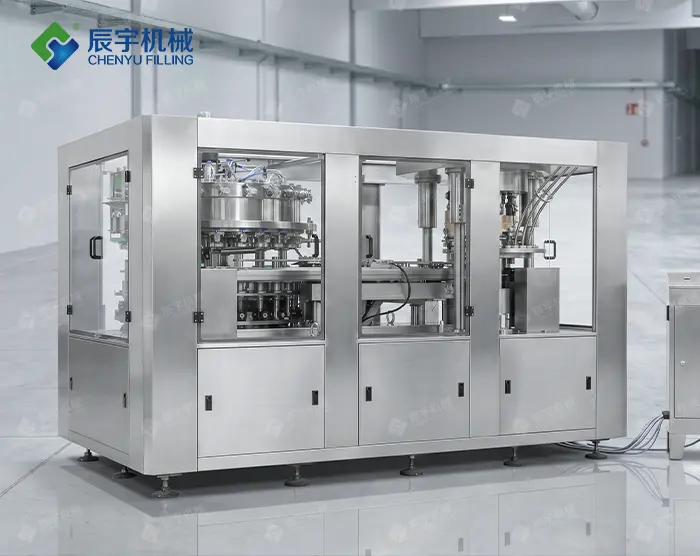
苏州辰宇包装机械有限公司专注于为客户提供整线灌装解决方案。深耕行业逾25年,我们可为瓶装水、桶装水、果汁、碳酸饮料、啤酒、葡萄酒、食用油及日化品等各类液体产品,提供涵盖水处理、饮料前处理、灌装、贴标到终端包装的全流程服务。
我们的灌装生产线兼容PET瓶、玻璃瓶、易拉罐等多种包装形式,产能配置灵活,可根据客户需求定制从半自动到全自动的不同方案。整线采用模块化设计,可集成自动理瓶、在线检测、智能码垛等配套系统,帮助客户实现高效、稳定的智能化生产。
从前期方案规划、设备制造、现场安装调试,到操作培训与长期售后维护,我们提供全生命周期技术支持,确保每一条生产线都能稳定高效运行,助力客户创造更大价值。



相关新闻推荐